
円筒形金属部品のキズ検査
目次
シャフト、パイプ、ロッドなどの円筒形金属部品では、外周面に生じたキズや打痕などを検査する場合があります。外周面に生じたキズや打痕などは、外観品質や製品の要求仕様に関わるため、適切な検査が必要です。
一方、円筒形の金属部品は曲面になっているため、照明の当て方によって表面の反射状態が変わります。金属光沢によってキズが見えにくくなる場合もあるため、ワークの形状や表面状態に合わせたLED光源の選定が重要です。
本記事では、円筒形金属部品のキズ検査で確認したい検査対象や、LEDライン照明を活用した検査事例、光源を選ぶ際のポイントを紹介します。
円筒形金属部品でよくある検査対象
- 検査対象:シャフト、パイプ、ロッド、軸、円筒外周面など
- 主な不良:キズなどの表面欠陥
円筒形金属部品では、外周面のキズや打痕などを画像処理によって検出する場合があります。特に外周面は曲面になっているため、照明の方向や角度によって金属表面の見え方が変わります。
そのため、検出したいキズの大きさや方向だけでなく、ワークの形状や表面状態も考慮して照明条件を検討することが重要です。
円筒形金属部品のキズ検査で検討したい照明方法
外周面に合わせて照射方向を調整する
円筒形金属部品の外周面は曲面のため、照明の位置や角度によって反射の状態が変化します。キズを検出するには、ワークの形状に合わせて照射方向を調整し、正常部とキズの違いを画像上で捉えやすくすることがポイントです。
ローアングルから照射する
ローアングル照射は、ワークに対して低い角度から光を照射する方法です。キズなどの表面状態によって生じる光の変化を利用し、正常部との違いを捉える方法があります。
円筒形金属部品では、照射角度によってキズの見え方が変わるため、実際のワークを使って適した照明条件を確認することが重要です。
ライン照明を使用する
ライン照明は、直線状に光を照射する照明です。LEDを光源とする製品もあり、金属表面のキズ検査などに使用されています。円筒形金属部品の検査では、ライン照明をローアングルから照射することで、キズを捉えやすくする方法があります。
円筒形金属部品の外観検査事例
直線ライン照明のローアングル照射によるキズ検出事例
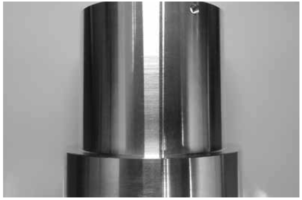
画像引用元:アイテックシステム公式HP
https://aitecsystem.co.jp/imaging_case-study/#case_metal-cylinder
https://aitecsystem.co.jp/imaging_case-study/#case_metal-cylinder
課題:金属表面の光沢によってキズを検出しにくい
円筒形金属部品のキズ検査で拡散光リング照明を使用したところ、金属表面の光沢の影響を受け、キズの検出が難しいという課題がありました。
画像引用元:アイテックシステム公式HP
https://aitecsystem.co.jp/imaging_case-study/#case_metal-cylinder
https://aitecsystem.co.jp/imaging_case-study/#case_metal-cylinder
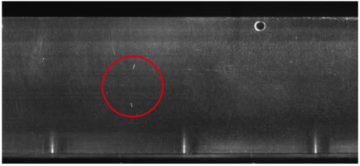
結果:LEDライン照明のローアングル照射でキズを検出
直線状の光をローアングルから照射したところ、円筒形金属部品のキズを検出できた事例です。照明方式を変更することで、金属表面の状態に合わせてキズを捉えています。
円筒形金属部品のキズ検査でLED光源を選ぶポイント
ワークの形状に合わせて照射方向を検討する
円筒形金属部品は曲面を持つため、平面のワークとは反射状態が異なります。ワークの直径や検査する位置などを考慮し、キズを捉えやすい照射方向を検討することが重要です。
キズと正常部のコントラストを確認する
金属表面は光沢によって反射が生じるため、キズと正常部の違いを画像上で捉えにくくなる場合があります。照射角度や光源の位置を調整し、検出したいキズと正常部のコントラストを確保できる条件を確認します。
検査範囲や撮像方法に合わせて選ぶ
必要な照明範囲やワークとの距離、撮像方法などもLED光源を選ぶ際のポイントです。円筒形部品の外周を検査する場合は、検査範囲や撮像方法に合わせて光源の長さや照射方向を検討します。
実際のワークで撮像条件を確認する
同じ金属部品でも、材質や表面処理、キズの状態によって適した照明条件は異なります。実際のワークを使用して、照射角度や光源の位置などを調整し、キズを検出しやすい条件を確認することが大切です。
CHECK
円筒形金属部品の検査に適したLED光源装置を選ぶには?
円筒形金属部品のキズ検査では、金属表面の光沢や曲面による反射の影響を考慮して、照射方向や角度を検討することが重要です。
特に、ライン照明をローアングルから照射するなど、ワークの形状やキズの状態に合わせて照明条件を調整することが、キズを捉えやすくするポイントです。実際のワークで撮像条件を確認し、検査に適したLED光源装置を選定しましょう。
THREE SELECTIONS
【検査目的別】
外観検査に適した
LED光源装置3選
外観検査に適した
LED光源装置3選
検査工程では、用途に応じて必要な明るさで対象を照らすことが求められます。
しかし目的によって必要な光の条件が異なり、装置の選定に迷うケースも少なくありません。
こうした現場での課題に応えるため、検査目的別に適したLED光源装置をおすすめ3選を紹介します。
μm精度の画像処理向け
寸法や位置ズレを
正確に測ることができる
寸法や位置ズレを
正確に測ることができる
ユーテクノロジー

画像引用元:ユーテクノロジー公式HP(https://www.u-technology.jp/product/2531)
導入しやすい業界例
- 半導体業界
- 電子部品業界など
要件を満たせる検査例
ユーテクノロジーが
選ばれる理由
選ばれる理由
- 特許取得※1の非結像光学系により、1,000nm以上のSWIR領域でも鮮明に映し出す
- 自社製造の光源とファイバーにより、適切な組み合わせで光ロスやムラを抑制して微細欠陥を可視化
- 半導体のPINアサイン確認や基板実装後の部品検査など、高精度検査の導入実績あり※2
0.1〜1mmの自動検査向け
欠けや異物を
安定的に検出できる
欠けや異物を
安定的に検出できる
アイテックシステム

画像引用元:アイテックシステム公式HP(https://aitecsystem.co.jp/series/llbk/)
導入しやすい業界例
- 自動車部品業界
- 食品・飲料業界など
要件を満たせる検査例
アイテックシステムが
選ばれる理由
選ばれる理由
- 230,000lxの高照度でコントラストが明瞭になり、微細な不良を見逃しにくい
- LANや端子台で照明制御が可能で、カメラやPLCとも連携しやすく自動検査の構築がスムーズ
- 冷却と定電流制御で照度が安定し、常時点灯や連続稼働が前提でも判定ブレが起きにくい
手作業の目視検査向け
印字や組付け不良を
はっきり確認できる
印字や組付け不良を
はっきり確認できる
中央精機

画像引用元:中央精機公式HP(https://www.chuo.co.jp/contents/hp0251/list.php?CNo=251&ProCon=4955)
導入しやすい業界例
- 化粧品・日用品業界
- 電気機械器具業界など
要件を満たせる検査例
中央精機が
選ばれる理由
選ばれる理由
- 約45,000lxの自然な明るさで、ラベル印字の擦れやかすれをはっきり確認
- ダイヤルで直感的に調光でき、作業者や環境に合わせた見え方調整ができる
- 筐体幅80mm未満・高さ144mmのコンパクト設計で、狭い作業空間にも設置しやすい
※1 特許7060932 参照元:J-PlatPat(特許情報プラットフォーム)公式HP(https://www.j-platpat.inpit.go.jp/c1801/PU/JP-7060932/15/ja)
※2 参照元:ユーテクノロジー公式HP(https://www.u-technology.jp/case)
※2 参照元:ユーテクノロジー公式HP(https://www.u-technology.jp/case)
